صفحه اصلی / وبلاگ / اخبار صنعت / جوراب توری چگونه ساخته می شود؟ داخل مچ پا، رافل و استایل های سفید
جوراب توری چگونه ساخته می شود؟ داخل مچ پا، رافل و استایل های سفید
استانداردهای تولید پشت هر مجموعه جوراب توری
هر دسته از جوراب توری تولید شده در خطوط ما از یک توالی ثابت از بررسی مواد، تست کشش و تأیید دوخت قبل از بسته بندی پیروی می کند. کف کارخانه ای که به جوراب بافی اختصاص داده شده است، جوراب توری را به عنوان یک محصول جانبی در نظر نمی گیرد. مصرف نخ با تعداد لات ثبت می شود، رطوبت در اتاق بافندگی در یک نوار باریک نگه داشته می شود، و جفت های تمام شده به طور تصادفی برای آزمایش شستشو و کشش قبل از ارسال سفارش کشیده می شوند. این روال به طور یکسان برای یک رنگ سفارشی کوچک و یک چرخه کامل تولید اعمال می شود.
سازگاری تفاوت قابل اندازه گیری بین یک برنامه جوراب توری درجه یک کارخانه و یک دسته کوچک کارگاهی است. گیج سوزنی در هر دستگاه ثبت میشود، مقادیر رنگ با یک کارت نمونه فیزیکی به جای رنگ صفحه مطابقت داده میشود، و هر کارتن با محدوده مورد انتظار وزن میشود تا جفتهای گمشده قبل از خروج محموله از انبار گرفته شود. خریدارانی که جورابهای توری زنانه را برای مجموعههای فصلی تهیه میکنند، به این سطح از تکرارپذیری بسیار بیشتر از یک جفت نمونه تکی که زیر نور استودیو خوب به نظر میرسند، متکی هستند.
ترکیب مواد و کاردستی در جوراب توری زنانه
نخ پایه مورد استفاده در طیف جوراب های توری زنانه ما در نسبت کنترل شده ای از پنبه، نایلون و اسپندکس شانه شده قرار دارد. پنبه شانه شده به تخت پا احساس نرمی به دست می دهد، نایلون مقاومت در برابر سایش را در پاشنه و پنجه افزایش می دهد و اسپندکس باند مچ پا را در طول شستشوهای مکرر در جای خود نگه می دارد. خود پانل توری به جای اینکه هر زمان که طرح اجازه می دهد روی یک بخش ریز جداگانه از دستگاه دوخته می شود، که درزی را که در غیر این صورت روی پوست قرار می گرفت، از بین می برد.
پایه پنبه شانه شده
الیاف پنبه ای با منگنه بلند باعث کاهش ریزش می شود و در طول سایش طولانی مدت قسمت کف را تنفس می کند. به عنوان فیبر غالب در بستر پای اکثر جوراب های توری مچ پا استفاده می شود.
نایلون Fine-Denier
نخ نایلونی کم دنیر خود توری توری را تشکیل می دهد. لبه طرح تمیز را نگه می دارد و بهتر از پنبه به تنهایی در جوراب های توری سفید در برابر گیر افتادن مقاومت می کند.
نخ هسته اسپندکس
نخ اسپندکس که در اطراف نوار مچ پا و قسمت قوس قرار گرفته است، بدون برجای گذاشتن اثر فشار روی ساق پا، پس از شستن حالت خود را حفظ می کند.
پنجه و پاشنه تقویت شده
تعداد بخیههای متراکمتر در نوک پا و پاشنه، عمر کاری جورابهای توری را در سبکهایی که چرخش روزانه دارند، از جمله جورابهای توری توری با کاف پایینتر افزایش میدهد.
نمای کلی خط محصول
جوراب مچ پا توری
جورابهای توری قوزک که بین دو تا هشت سانتیمتر بالاتر از استخوان مچ پا قرار میگیرند، بر روی یک پانل ساق کوتاهتر ساخته میشوند که بخش توری آن در کاف متمرکز است. طول ساق کوتاهتر از نخ کمتری در هر جفت استفاده میکند که وزن واحد را پایین نگه میدارد و تراکم بستهبندی محکمتری را در کارتن فراهم میکند. این سبک هم در یک الگوی توری ظریف برای ظاهری ظریف و هم در یک الگوی توری گلدار گستردهتر برای نمای بصری قویتر تولید میشود و هر دو مدل از ساختار پاشنه تقویتشده مشابهی که در بالا توضیح داده شد، استفاده میکنند.
جوراب توری
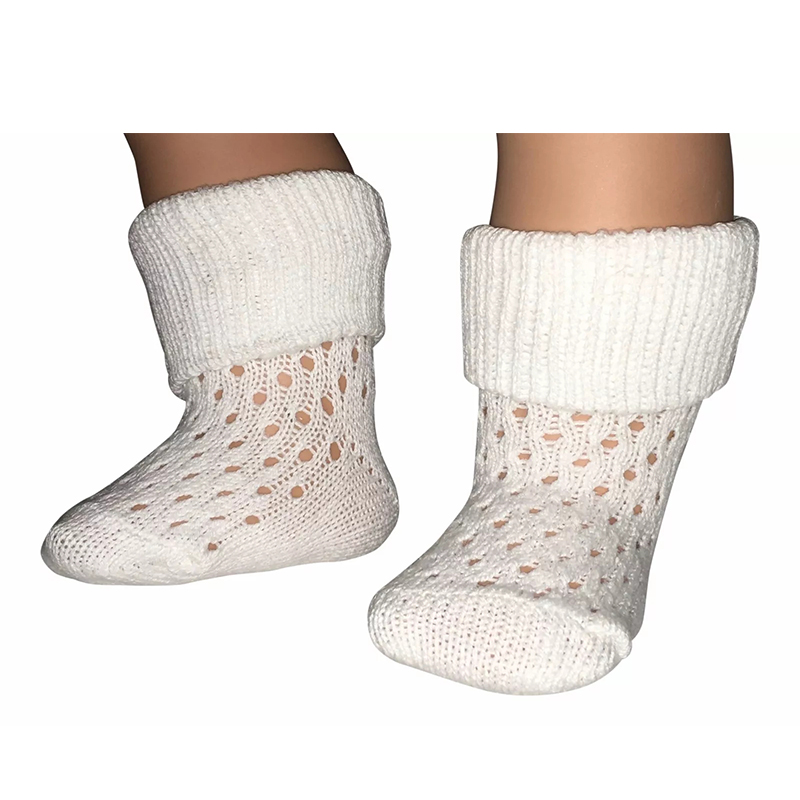
سرآستین روی جورابهای توری توری از یک نوار مجزا از پارچه توری سبک که قبل از چسباندن جمع شده است، بهجای بافتن صاف روی پانل ساق پا ساخته شده است. این مرحله جمع آوری همان چیزی است که به کاف لایه لایه و سه بعدی می دهد. از آنجایی که روفل به پا می نشیند، بخیه چسبنده باید از نظر کشش یکنواخت در سراسر محیط کامل بررسی شود، در غیر این صورت هنگامی که جوراب روی پا کشیده می شود، روفل به طور ناهموار می نشیند.
جوراب توری سفید
جورابهای توری سفید سختترین استاندارد رنگ و سفیدکننده را در کف تولید دارند، زیرا هرگونه سفیدی ناهموار بلافاصله در برابر بافت توری ظاهر میشود. نخ پایه قبل از بافندگی در یک حمام تکمیلی جداگانه به صورت نوری روشن می شود و جفت های تمام شده قبل از بسته بندی از یک جعبه نور منطبق با رنگ عبور می کنند. رنگ سفید همچنان بیشترین درخواست رنگ را در میان مقولههای مدارس، یونیفرمها و روزمره حفظ میکند، که باعث میشود این خط با حجم بالا در طول سال اجرا شود.
جوراب توری — general range
خارج از سبکهای نامگذاری شده در بالا، محدوده وسیعتر جورابهای توری، طول وسط ساق پا، ارتفاع خدمه و برشهای بدون نمایش را پوشش میدهد، که هر کدام یک پانل توری در نقطهای متفاوت از ساق پا دارند. خریدارانی که یک کارتن مخلوط برای یک سفارش میسازند، میتوانند طول و تراکم توری را در یک دوره تولید واحد بدون تغییر مشخصات نخ پایه ترکیب کنند، که زمان نصب بین سبکها را کوتاه میکند.
جدول مقایسه مشخصات
جدول زیر، چهار سبک اصلی را در برابر مجموعهای از ویژگیهای اندازهگیری شده، با استفاده از روش آزمایشی یکسان برای هر ردیف ردیف میکند تا ارقام مستقیماً قابل مقایسه باشند.
سبک
ترکیب مواد
ارتفاع کاف
رتبه بندی الاستیسیته
شاخص تنفس
فصل پیشنهادی
جوراب مچ پا توری
80٪ پنبه / 15٪ نایلون / 5٪ اسپندکس
3-8 سانتی متر
بالا
82/100
بهار، تابستان
جوراب توری
70٪ پنبه / 22٪ نایلون / 8٪ اسپندکس
5-10 سانتی متر
متوسط
75/100
تمام فصل
جوراب توری سفید
85٪ پنبه / 12٪ نایلون / 3٪ اسپندکس
4-12 سانتی متر
متوسط-High
85/100
بهار، تابستان, Autumn
جوراب توری زنانه (وسط ساق پا)
75٪ پنبه / 20٪ نایلون / 5٪ اسپندکس
12-18 سانتی متر
متوسط
78/100
پاییز، زمستان
عملکرد رطوبت و تنفس
قابلیت تنفس در خط پایان با استفاده از تست استاندارد انتقال رطوبت-بخار اندازهگیری میشود که روی یک نمونه صاف بریده شده از بستر پای هر سبک اجرا میشود. شاخص زیر نشان دهنده میانگین پنج نمونه در هر سبک است که به یک مرجع 100 امتیازی مقیاس شده است.
جوراب مچ پا توری
82
جوراب توری
75
جوراب توری سفید
85
جوراب توری زنانه
78
الگوی تقاضای فصلی
حجم سفارش در محدوده جوراب توری به جای منحنی صاف، از یک الگوی تکراری در ماه پیروی می کند. نمودار زیر یک شاخص سالانه معمولی را نشان می دهد که در چرخه های تولید گذشته مشاهده می شود، با 100 نشان دهنده یک ماه متوسط.
حجم از بهار بالا میرود و در اواسط سال به اوج میرسد، الگویی که با جورابهای توری روشنتر و جورابهای توری سفید به مجموعههای هوای گرم گره میخورد، سپس تا پاییز کاهش مییابد زیرا جورابهای توری زنانه ساق پا سهم بیشتری از ترکیب را به خود اختصاص میدهند.
گردش کار تولید از نخ تا جفت تمام شده
مسیر از نخ خام تا یک جفت جوراب توری بسته بندی شده از طریق مجموعه ثابتی از ایستگاه ها می گذرد که هر کدام نقطه بازرسی خاص خود را دارند قبل از اینکه دسته به جلو حرکت کند.
1
بازرسی نخ
پنبه، نایلون و اسپندکس ورودی قبل از رهاسازی به کف بافندگی از نظر دقت شمارش و میزان رطوبت بررسی میشوند.
2
بافندگی دایره ای
بدنه اصلی و پانل توری روی دستگاههای بافندگی دایرهای شکل میگیرند که تعداد سوزنهای ثابتی برای اندازه سفارش داده شده است.
3
رافل یا ضمیمه تریم
برای جورابهای توری، تریم جمعشده در این مرحله با کشش در چهار نقطه اطراف کاف وصل میشود.
4
رنگرزی و تکمیل
رنگ در طبل های دسته ای اعمال می شود، با جوراب های توری سفید که از داخل یک حمام روشن کننده اختصاصی جدا از قسمت های رنگی عبور می کنند.
5
شبانه روزی و شکل دادن
جفت ها روی فرم های پا گرم شده قرار می گیرند تا شکل نهایی قفل شود و کشش بافتنی قبل از بازرسی از بین برود.
6
بازرسی کیفیت
هر جفت از نظر تراز الگوی توری، محل درز و تطابق رنگ با نمونه مرجع بررسی می شود.
7
جفت و بسته بندی
جفتهای تایید شده مطابقت داده میشوند، با ارائه درخواستی تا میشوند و در کارتنهایی بستهبندی میشوند که با تعداد مورد انتظار وزن شده است.
نکات فنی: نحوه اضافه کردن توری به جوراب در تنظیمات تولید
در طبقه تولید، نحوه اضافه کردن توری به جوراب به عنوان یک مشکل قرار دادن و کشش به جای یک مشکل تزئینی تلقی می شود. یک روکش توری اضافه شده پس از بافتن جوراب پایه باید در مقابل یک خط راهنمای مشخص شده روی پانل ساق پا قرار گیرد تا پس از پوشیدن جوراب، طرح در سطح نشستن تکرار شود. بخیه اتصال خود از کشش کمی شلتر از بدنه جوراب استفاده می کند، زیرا درز محکم در این نقطه اتصال اولین جایی است که جوراب پس از کشش مکرر از کار می افتد. در مدلهایی که توری بهجای اینکه بعداً متصل شود، مستقیماً در پانل ساق بافته میشود، این مشکل اتصال وجود ندارد، به همین دلیل است که جورابهای توری ریز به طور فزایندهای بهجای مونتاژ از دو قسمت، بهصورت یک تکه پیوسته بافته میشوند. ماشینهایی که برای این روش یکپارچه راهاندازی شدهاند با سرعت کمتری نسبت به یک خط بافتنی ساده کار میکنند، زیرا تغییر الگوی قسمتی از ساق باعث میشود که بستر سوزن گروههای کاری را در میانه چرخه تغییر دهد.
استانداردهای تراکم دوخت: نحوه بافتن جوراب توری در مقیاس
توضیح نحوه بافتن جوراب توری در سطح سرگرمی و در سطح تولید شامل دو مجموعه متفاوت از محدودیت است. یک جفت بافتنی با دست میتواند تناقضهای کوچک را بدون اینکه کسی متوجه شود جذب کند. تولید چند هزار جفت امکان پذیر نیست، زیرا تعداد بخیه ها حتی اندکی در یک شیفت تغییر می کند کشش و تناسب جوراب تمام شده را تغییر می دهد. به همین دلیل، تراکم دوخت روی پانلهای توری ما در هر سبک ثابت میشود و به جای تنظیم با احساس، در برنامه دستگاه قفل میشود. الگوی گوش ماهی یا الماس رایج در بیشتر جورابهای توری از یک واحد تکراری از دوختهای بافتنی و انتقالی ساخته میشود و اندازه واحد طوری انتخاب میشود که به طور مساوی به تعداد کل سوزنها برای محدوده اندازه تولید شده تقسیم شود. این از تکرار الگوی نیمه شکل در درز جلوگیری می کند، که یکی از عیوب قابل مشاهده تر است که خریدار بلافاصله روی یک جفت تمام شده مشاهده می کند.
تکنیکهای ساخت روفل: نحوه ساخت جورابهای توری برای خروجی ثابت
مسئله چگونگی ساخت جورابهای توری در مقیاس تولید به کنترل نسبت جمعآوری روی نوار تزئینی قبل از وصل شدن آن به پانل پا بستگی دارد. یک برش تقریباً یک و نیم تا دو برابر دور کاف تمام شده، سپس به طور یکنواخت قبل از چسباندن جمع میشود، یک برش با عمق ثابت در اطراف دور کامل ایجاد میکند. برش بیش از حد برش به اندازه تمام شده باعث ایجاد یک پیچ صاف و به سختی قابل مشاهده می شود، در حالی که نسبت جمع آوری بیش از حد باعث ایجاد کافی می شود که زیر وزن خود تا می شود. از آنجایی که این نسبت باید در هر جفت در یک دسته ثابت بماند، مرحله جمعآوری بر روی یک تغذیه مکانیکی تنظیم میشود نه اینکه به کشش دستی واگذار شود، که عمق رافل را از اولین جفت تا آخرین جفت در یک تحمل باریک نگه میدارد.
چک لیست تضمین کیفیت: نحوه ساخت جوراب توری مطابق با الزامات دوام
فراتر از الگوی قابل مشاهده، نحوه ساخت جوراب های توری که تحت شست و شوی مکرر نگه می دارند، به فهرست کوتاهی از بررسی های اعمال شده قبل از تایید هر جفت برای بسته بندی بستگی دارد.
تست استحکام درز روی بسته شدن انگشت پا، قبل از رها کردن به یک بار ثابت کشیده می شود
بررسی ثبات رنگ پس از یک چرخه شستشوی شبیه سازی شده، در مقایسه با نمونه تایید شده
تراز الگوی توری در سراسر جفت کامل، چپ و راست مطابق با نور بازرسی بررسی شود
تست ریکاوری الاستیک روی باند مچ پا پس از چرخه های کششی مکرر
بررسی وزن هر جفت در برابر برگه مشخصات برای تایید مصرف نخ در هدف
گزینههای سفارشیسازی برای جورابهای توری توری و جورابهای توری سفید سفارشات
خریدارانی که در خطوط جوراب توری توری و جورابهای توری سفید سفارش میدهند، چندین نقطه در این فرآیند دارند که میتوان مشخصات را بدون تغییر ساختار پایه تنظیم کرد.
تطبیق رنگ
مرجع ارسال شده پنتون یا نمونه فیزیکی را می توان در مرحله رنگرزی با یک نمونه غوطه ور آزمایشگاهی برای تایید قبل از شروع رنگرزی انبوه ارسال کرد.
محدوده اندازه
درجه بندی طول پا را می توان در یک دور استاندارد کوچک، متوسط و بزرگ تنظیم کرد یا برای یک نظم یکنواخت روی یک اندازه ثابت تنظیم کرد.
انتخاب الگوی توری
انتخابی از الگوهای توری گوش ماهی، گلدار یا هندسی در اکثر سبک ها موجود است، با عرض الگوی قابل تنظیم در محدوده ماشین.
فرمت بسته بندی
جفت ها را می توان بسته بندی کرد، به صورت جداگانه بسته بندی کرد، یا بر روی یک کارت تا شده ارائه کرد، بسته به نحوه نمایش استوک تمام شده.
بسته بندی و ارائه
پس از خروج جفت ها از جدول بازرسی، بسته بندی به عنوان نقطه بازرسی نهایی کیفیت در نظر گرفته می شود تا یک فکر بعدی. هر جفت به یک الگوی ثابت تا می شود تا کاف توری از طریق یک کیف یا پنجره کارتی قابل مشاهده باشد، زیرا لبه توری له شده یا تا شده یکی از شایع ترین شکایات در مورد مواردی است که در غیر این صورت به درستی ساخته شده اند. کارتنها برای محمولههایی که از مسیرهای حمل و نقل مرطوب عبور میکنند، با کاغذ مقاوم در برابر رطوبت پوشانده شدهاند، و هر کارتن دارای فهرست بستهبندی تفکیک اندازه و تعداد رنگ است، بنابراین میتوان محتویات را بدون باز کردن هر جعبه تأیید کرد. این توجه در مرحله بستهبندی از کارهای انجام شده در ایستگاههای بافندگی و رنگرزی محافظت میکند، زیرا یک جفت جوراب توری خوشساخت که در حین حمل و نقل چروک یا تغییر رنگ میدهد، روی همان خط تولیدی که در وهله اول درست ساخته بود، منعکس میشود.


 زبان